PVC 挤出析出,是加工现场对「从物料里跑出来、停在金属上」那层东西的叫法:模唇、定型套、冷却辊、螺杆、过滤网都在名单上。板垢(die build-up)是同一件事落在模头上的样子。开机几小时都干净,然后模唇冒出一圈垢,制品开始有模头线、哑光条纹,有人拿起铜刮刀。
短答:垢几乎总是混合物,增塑剂只是几个嫌疑人之一。先弄清垢是什么,再动配方。然后按固定顺序查六类输入:树脂塑化、填料、稳定剂与润滑剂、颜料、增塑剂、模头与工艺。判断改动有没有用,看失效时间,不看感觉。
这篇文章从助剂供应商的角度写。山东长兴向电缆料、薄膜与片材、型材、人造革工厂供应 DOTP(CAS 6422-86-2)。下面的工艺部分是通用挤出经验,析出的判断同理;增塑剂那几行是我们的产品口径,哪些事换增塑剂也解决不了,我们会直接说。
析出和板垢到底是什么?
析出是设备上的沉积物,板垢是它在模头上的那一份。聚烯烃挤出里常把同类现象叫 die drool;PVC 车间的老叫法是析出,范围覆盖熔体碰到的每一块金属。
落在哪里,取决于产品。做 薄膜与片材 的线,通常先在模唇和第一根冷却辊上看到;电缆料 线在模头和定型套里;型材在模头与定型模;压延法人造革会跑到辊筒上,表现为雾度或周期性印痕。
制品上的症状翻来覆去就那几种:模头线、哑光斑、光泽下降、手感变粗、多出原本没有的熔接痕,或者牵引尺寸突然变了。这些现象都不能直接告诉你原因,垢本身可以。
改配方之前,怎么读懂垢?
垢能把可疑输入缩到几项,所以先读懂它,再动配方。用干净的铜工具刮一点到铝箔上,记下取样位置、已运行时间和当时的模头温度,然后看它。
| 看到的样子 | 通常指向 | 先查什么 |
|---|---|---|
| 蜡状、油滑、偏软 | 外润滑剂、富增塑剂的渗出物 | 润滑平衡与增塑剂用量 |
| 白色、粉状、发干 | 碳酸钙、硬脂酸钙、钛白粉 | 填料表面处理与稳定剂体系 |
| 发黏、拉丝 | 没有被物料吸收的增塑剂 | 塑化程度与混合顺序 |
| 棕黑色结壳 | 降解产物、金属皂、颜料 | 熔体温度与停留时间 |
外观能把析出的来源缩小范围,但不能定案。FTIR 判断有机物成分;EDS 或 XRF 给出元素谱:钙指向填料或硬脂酸钙,钛指向颜料,锌指向钙锌稳定剂。TGA 能测出样品里挥发物占多少。送一次样做这套分析的工厂,省下的时间通常比花掉的多。
取样有个细节要注意。刮刀本身也是金属来源。模唇上只用铜或塑料工具,镀铬表面绝不能用钢片刮。
析出的六类输入:按固定顺序查
多数析出排查最后会落到两个贡献项,而不是一个。按下面的顺序走一遍,才看得清它们怎么叠在一起。
| 输入 | 贡献什么 | 先查什么 |
|---|---|---|
| 树脂与塑化 | 塑化不足会留下游离增塑剂;剪切过度则降解 | 塑化度、熔体温度、产量与额定值 |
| 填料 | 硬脂酸包覆层释放游离硬脂酸;水分在模头闪蒸 | 包覆类型与量、水分、换批 |
| 稳定剂与润滑剂 | 硬脂酸钙和过量外润滑蜡向模壁迁移 | 内外润滑平衡 |
| 颜料 | 高吸油量品种把挥发物留到后段才释放 | 颜料牌号、分散、换批 |
| 增塑剂 | 迁移、超量、酸值、水分、吸收不良 | 用量、酸值、水分、色度、混合 |
| 模头与工艺 | 模壁偏冷、停留过长、剪切过高、流道磨损或清理不到位 | 温度曲线、停留时间、模头状态 |
这张表不是析出风险的排名。刚换过填料供应商的厂,填料就是第一嫌疑人;配方一年没动、什么都没换的厂,模头温度或磨损的螺杆比配方更可疑。
为什么偏偏落在模头上?
PVC 熔体是黏弹体,在模头里分层流动。贴壁的一层走得慢,芯部走得快。润滑剂、硬脂酸盐、增塑剂这类低表面能组分,在剪切下向慢层漂移。这个迁移本身是正常的。析出的开始,是模壁再也留不住它们的时候。
两种条件会把模壁推过这条线。一是温度:模唇和过渡体常常比熔体冷,金属一冷,溶解度就往下掉。二是浓度:超量或塑化不足的物料,带的游离增塑剂超过树脂能容纳的量。挥发物在同样冷的金属上凝结,降解产物再和金属皂反应生成黏附、发暗的氯化物。
这也解释了为什么析出要几小时才出现。最初几层薄到不会扰动流动;积到临界厚度,流动边界一变,缺陷就整片冒出来。同样解释了为什么只清模只能换来短暂缓解:表面干净了,产生沉积的条件没变。
现场排查七步:从便宜证据到昂贵改动
下面这套顺序从便宜的证据走到昂贵的改动,全程一次只留一个变量,是给开机状态写的。前三步只需要一把刮刀、一个样品袋和一支接触式探头。
1. 先把失效写成数字
记下缺陷、位置、出现前运行了几小时、清机后是否消失。「析出」是一个类别;「运行四小时后模唇出现哑光带,清机后消失,回来还在同一位置」才是可以验证的案例。
2. 取垢样
模唇取一份,定型套或第一根辊上另取一份。两处垢不一样,你面对的多半是两套机理,不是一套。
3. 核实温度曲线
用接触式探头量模唇、过渡体和熔体。表显温度和金属实际温度不总是一回事,老旧模头配上衰减的加热棒尤其如此。比整条线都冷的模头,是典型的积垢位置。
4. 查停留时间与产量
远低于额定产量运行会拉长停留时间,超产则抬高剪切。两者都会改变低分子物到达模壁的量,也改变析出积累的速度。把当前产量和上一次干净运行时的产量对一下。
5. 拿来料批次对 COA
填料包覆、稳定剂批次、颜料批次、增塑剂批次,一项一项对。纸面上看着不起眼的供应商变更,足以把沉积挪一个位置。检测报告和试料记录放在一起。
6. 二分法改配方,一次一个变量
在实验密炼机或小线上,每轮减掉或去掉一个组分,垢消失就停。顺序是外润滑剂、填料包覆、颜料、增塑剂批次。同时改两个变量,得到的是解释不了的结果。
7. 清模、重设基线、记录失效时间
把模头清干净,拍下模唇,再跑一次基线,记下到同样缺陷出现的小时数。这个数字才是下一次改动唯一公平的比较基准。
增塑剂能做什么,不能做什么
增塑剂是低分子、低表面能组分,和别的组分一样会向模壁迁移,物料留不住它时析出风险更高。你的增塑剂是不是问题的一部分,看三件事。
溶解力与塑化
DOTP 对 PVC 的溶解力比 DOP 略弱。多数配方要多加几个 phr,或者多给一点热量和剪切,才能达到同样硬度。把 DOTP 料直接套用原来的 DOP 温度曲线,结果可能塑化不足:增塑剂游离在熔体里,没被吸收,而游离增塑剂正是会迁移的那部分。配料侧的做法见 电线电缆应用指南 与 PVC 薄膜指南。
这时候要看的三个纯度指标
析出投诉里,三行交货指标值得读。
- 酸值 ≤0.035 mg KOH/g,限制的是会消耗稳定剂体系、侵蚀金属的酸性组分。
- 水分 ≤0.1%,限制的是模头处的闪蒸。
- 酯含量 ≥98%,限制的是会挥发并在冷金属上凝结的残留醇和单酯。
用量与吸收
增塑剂加得多,不等于安全余量更大。超过物料在那个温度下能容纳的量,多出来的部分就当游离液体看。用量应该由硬度和低温柔韧目标定,再确认干混料在进模头之前已经把它吸收掉。
做不到的部分,分量一样重。偏冷的模头、硬脂酸超标的填料、外润滑过量的配方,换增塑剂都修不好。垢是白色粉状的,换一批增塑剂照样没用。只有析出的证据指向增塑剂时,才动增塑剂。
外观有要求时,DOTP 品级怎么选?
析出把增塑剂推上复核台时,品级问题通常一起出现。这个决定落在色度上限这一行:150 APHA、230 APHA 还是 450 APHA。
| 品级 | 色度上限 | 适用场景 |
|---|---|---|
| 优等品 | 150 APHA | 透明、浅色或外观关键的制品 |
| 一等品 | 230 APHA | 颜色标准正常的通用 PVC 料 |
| 合格品 | 450 APHA | 炭黑或深色颜料盖住色调的黑色料、深色料 |
品级是色度上限的决策,不是抗析出等级。色度上限更低,不等于增塑剂更不容易迁移。模头偏冷或配方外润滑过量时,深色料用合格品、浅色料用优等品,可以析出得一模一样。
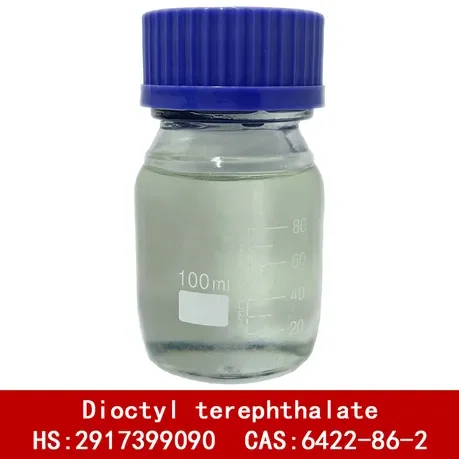
优等品
150 APHA 上限
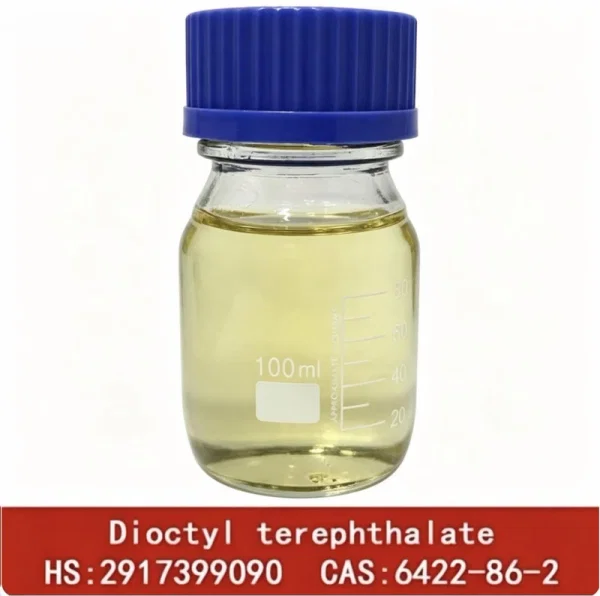
一等品
230 APHA 上限
合格品
450 APHA 上限
试料怎么做才能给出结论
除了要验证的变量,其他都保持不变,析出试料才能回答问题。同一批树脂、同一批填料、同一套稳定剂、同一个模头。只改一样:增塑剂批次、用量,或润滑剂水平。
跑到同样的缺陷出现,或者跑过基线的失效时间仍无沉积。固定间隔、固定灯光拍模唇。没有可复现的方法就不要称重;一个外观评级加一个运行小时数,比一个没人信的数字有用。
再跑一遍。单次结果可能来自清模方式不同,或车间那天更热。第二次能对上,第一次的结果才站得住。
常见问题
PVC 挤出的析出是增塑剂造成的吗?
有时候是,但很少只因为它。增塑剂只是几种会迁移到模头壁的低表面能组分之一。外润滑剂、硬脂酸包覆的填料、稳定剂体系里的硬脂酸钙、高吸油量的颜料,以及偏低的模头温度,都会给出同一个症状。先确认垢的组成,再动增塑剂。
PVC 挤出线上的板垢长什么样?
模唇处出现一圈或一片沉积物,常见粉状、蜡状或结壳状。制品上表现为模头线、哑光条纹、光泽下降、表面变粗,或手感突然改变。它通常在连续生产数小时后出现,而不是一开机就有。
为什么析出往往在几个小时后才出现?
沉积物要先累积到临界厚度,才会改变模头壁附近的流动。迁移和凝结都很慢,最初几层还藏在金属表面的微观粗糙度里。这个延迟正好有用:做变更验证时,失效时间是最好跟踪的指标。
换成 DOTP 能解决析出吗?
只有当增塑剂本身就是原因之一时才有用:物料塑化不足、增塑剂用量超过体系能容纳的量,或来料酸值、水分偏高。DOTP 修不好偏低的模头温度、外润滑过量的配方,也修不好硬脂酸超标的填料。一次只改一个变量,并记录失效时间。
怎么判断垢到底是什么?
先看颜色和手感,再用分析确认。FTIR 判断有机物成分;EDS 或 XRF 给出元素谱,钙指向填料或硬脂酸钙,钛指向颜料,锌指向稳定剂。棕黑色结壳通常还伴随降解产物。
深色 PVC 料该用哪档 DOTP?
炭黑或深色颜料把增塑剂色调盖住时,常规选色度上限 450 APHA 的合格品。浅色或透明件往一等品(230 APHA)或优等品(150 APHA)走。品级是外观决策,不是抗析出等级。
手里的垢判断不出来?
山东长兴塑料助剂股份有限公司供应优等品、一等品、合格品三档 DOTP,增塑剂年产能全部建成后 23 万吨,持有 ISO 9001 / 14001 / 45001 / 50001 认证。把析出物的样子、配方和模头工况发给我们,我们会直接说增塑剂值不值得试,并按你要的品级报出批次 COA。
索取报价与批次 COA- ✓ 优等品 150 APHA、一等品 230 APHA、合格品 450 APHA
- ✓ 酯含量 ≥98%、酸值 ≤0.035 mg KOH/g、水分 ≤0.1%
- ✓ CAS 6422-86-2,HS 2917399090;ISO 9001 / 14001 / 45001 / 50001 认证
- ✓ 增塑剂年产能全部建成后 23 万吨
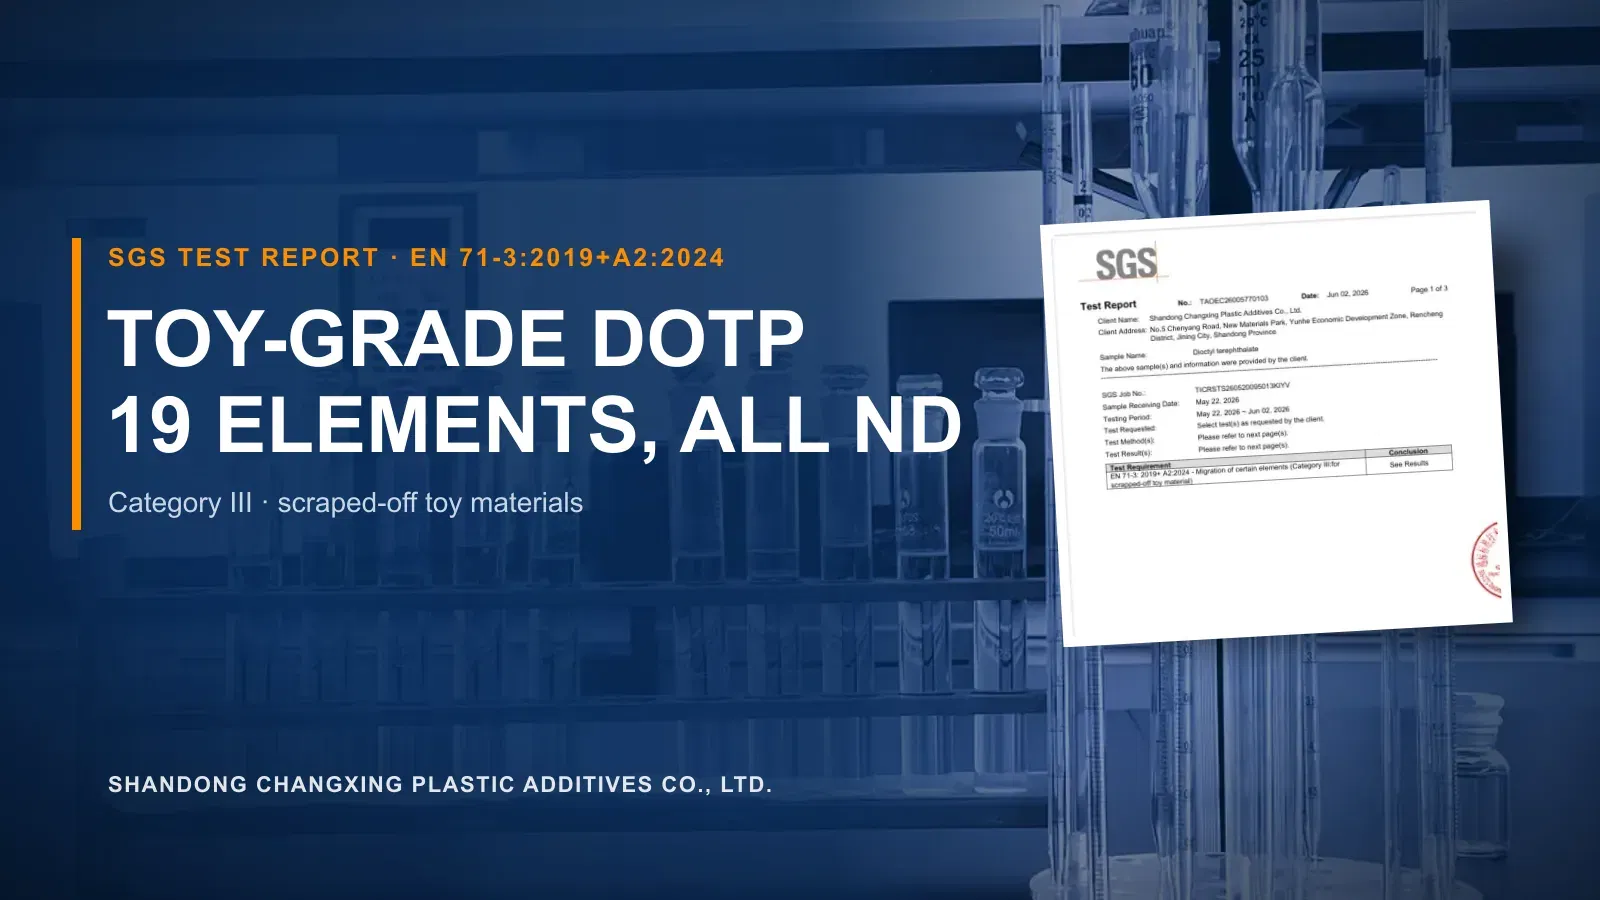
- ✓ 已备 SGS 报告:邻苯未检出、EN 71-3 元素迁移、PFAS 总氟筛查