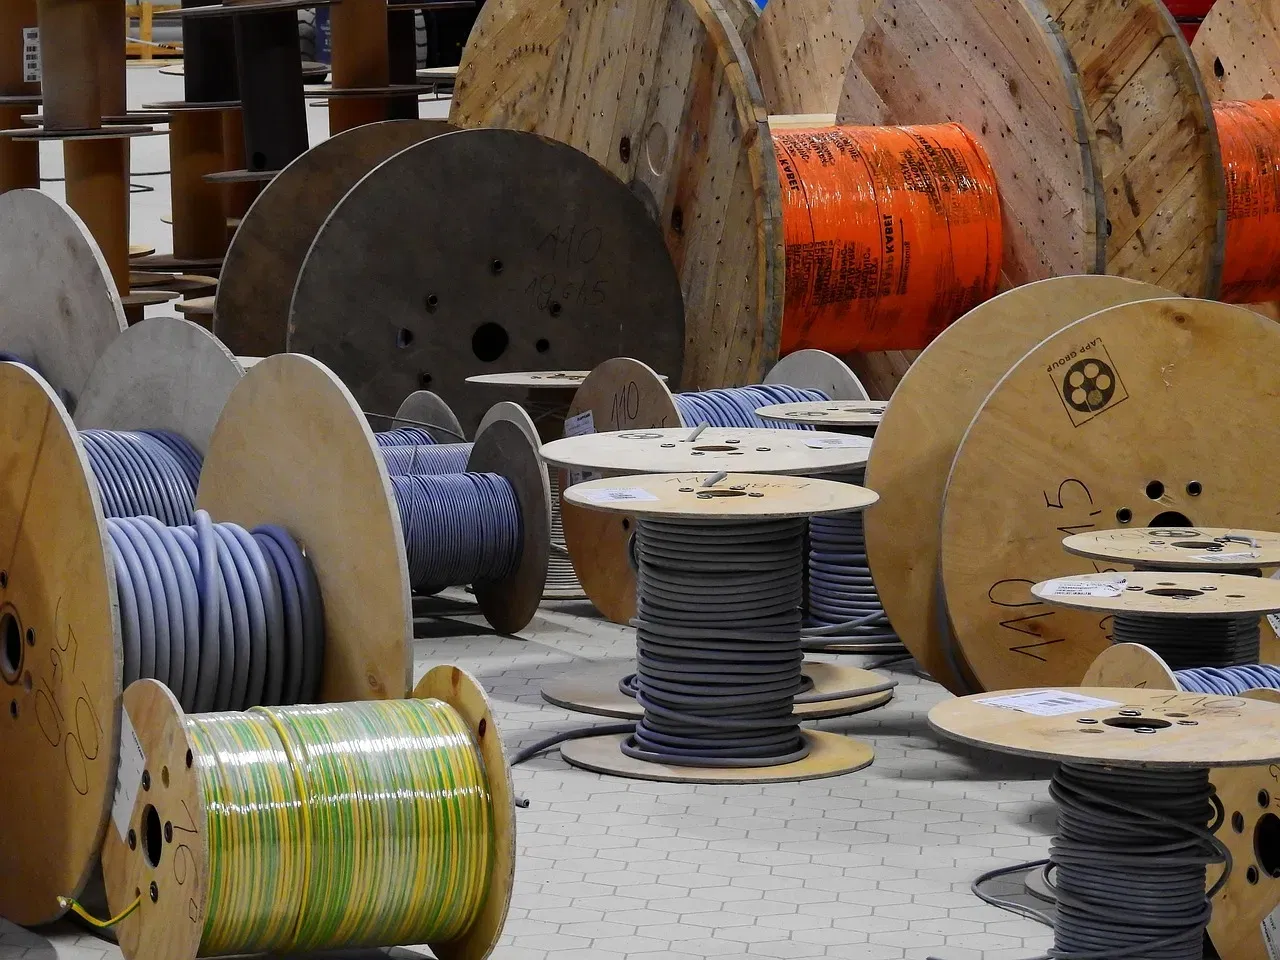
PVC 篷布增塑剂怎么选,先认定一件事:篷布是涂层织物,不是薄膜。增塑剂要扛住一条涂覆线、粘住一层编织基布,还要让焊好的接缝不开。用量、色度和牌号,都是从这三件事推出来的。
简短回答:PVC 篷布配方用 45–70 phr 的 DOTP(对苯二甲酸二辛酯,CAS 6422-86-2),涂覆路线与使用温度再把区间收窄。糊树脂面层 50–65 phr,压延覆盖胶 40–60 phr,卡车侧帘 45–60 phr,具体值由 −25 至 −30 °C 冷弯测试定。色度跟着成品颜色走:白色与银色 ≤150 APHA,中间色 ≤230 APHA,黑色 ≤450 APHA,深色件用合格品是降本选项,变的只有色度与体积电阻率。
篷布厂问得最多的是四类问题:DOTP 加多少、走糊树脂还是压延料、每种颜色到底需要多严的色度、以及纸面配方看着没问题为什么焊缝会开。下面按这四类挨个说,最后落到首批货出厂前该跑的测试。
下面的用量区间是行业常见值,是你自己试配的起点,不是本厂出货规格;最终数字由你产线上的硬度、冷弯和焊缝剥离定。
PVC 涂层织物不是薄膜:增塑剂的要求为什么不一样
薄膜自己撑得住:0.05–0.5 mm 的 PVC 料,看的是透明度、厚度公差和热封强度。篷布是复合材料:涤纶基布两面各挂 0.15–0.6 mm 的 PVC,看的是剥离强度、涂层克重、抗粘连、低温柔韧和接缝强度。同一款增塑剂,在薄膜试配上过关,到涂覆线上可能直接翻车。
两个从薄膜带过来的习惯,在篷布上最容易出事。第一个是只看 phr 不看填料:phr 是按 100 份 PVC 树脂计的,加了 30 phr 碳酸钙的配方,60 phr 增塑剂占整锅料的比例比纯料低得多。第二个是把色度当外观问题:白色或银色篷布上,色差是客户第一眼能看见的东西;黑色篷布上,它根本看不出来。
糊树脂涂覆还是压延:两条路线,两套要求
篷布厂走两条路线之一,增塑剂的任务不一样。糊树脂是把细粒径 PVC 树脂分散在增塑剂里的糊料,刮涂到基布上再进烘箱塑化;压延料是已经塑化好的高黏度混合料,压成片材后在热压下贴合到基布上。
| 路线 | 树脂 | DOTP 常见用量 | 对增塑剂的要求 |
|---|---|---|---|
| 糊树脂(刮刀或辊涂) | 高聚合度糊树脂 | 50–65 phr | 糊料黏度低且能稳定数小时,凝胶快,塑化后不留气泡 |
| 压延料 | 中聚合度悬浮树脂 | 40–60 phr | 在压延机上充分塑化,不析出粘辊,收卷堆放不返粘 |
糊树脂路线里,黏度稳定性是最容易被低估的成本项。增塑剂对树脂的溶剂化太快,糊料过夜就变稠,产线只能加稀释剂或者整锅报废。DOTP 的溶剂化速度比 DOP 稍慢,糊料可操作时间更长,这也是很多涂覆厂在合规压力之外本来就愿意用它的原因。代价是塑化窗口更窄:烘箱要把布面推到通常 190–200 °C 的充分塑化,否则涂层表面看着干、里面没熟,后面焊接一定出问题。
压延路线要的正好相反:在剪切下完全塑化,又不能渗到辊面上。压延析出常被归罪于树脂,其实增塑剂加超或选错同样常见。压延这一侧在薄膜与片材指南里讲得更细;篷布特有的部分是基布,不是片材。
按篷布类型定 DOTP 用量
选 PVC 篷布增塑剂,用量跟涂层克重和使用温度走,不跟产品名字走。重型卡车篷布和轻型苫布的最后 phr 可能差不多,但理由相反:前者是厚涂层还要低温柔韧,后者是薄涂层要控成本。
| 篷布类型 | DOTP 常见用量 | 常见涂层克重 | 这个数字由什么决定 |
|---|---|---|---|
| 轻型苫布、货场与园艺覆盖 | 50–65 phr | 180–350 g/m² | 手感与成本;热折后的抗粘连 |
| 卡车侧帘与平板车篷布 | 45–60 phr | 400–700 g/m² | −25 至 −30 °C 冷弯、撕裂强度、焊缝剥离 |
| 帐篷与遮阳篷布 | 45–60 phr | 300–550 g/m² | 尺寸稳定性、与紫外线助剂的相容性、表面不返粘 |
| 水池衬垫与储罐覆盖 | 45–55 phr | 500–900 g/m² | 长寿命、低抽出、抗穿刺与耐静水压 |
| 发泡背衬保温篷布 | 55–70 phr | 双层涂覆 | 发泡层要软,面层要硬、要耐磨 |
区间是行业常见起点,按 PVC 树脂计。落到成本表之前,先用你自己的硬度目标、涂层克重和冷弯要求验证一遍。
有一条换算规则能省掉一轮试配:DOTP 的增塑效率比 DOP 略低,从 DOP 配方转过来,同等硬度通常要多加 2–5 phr。加完必须重测冷弯,因为多出来的增塑剂是用撕裂强度和抗粘连性换低温柔韧。
卡车篷布 PVC:户外使用对增塑剂的四项要求
户外把挥发、迁移、耐候和低温柔韧放在一起考。同等用量下,DOTP 在挥发和低温柔韧上优于 DOP,迁移大体相当,耐候这一项它自己解决不了。
- 挥发。在烘箱里跑掉的增塑剂变成针孔和一层没熟透的表皮;在使用中跑掉的增塑剂,让篷布变硬、收缩。闪点 210 °C 以上是质量门槛,不是寿命承诺,到货批次仍要看烘箱失重数据。
- 迁移。离开涂层的增塑剂会污染基布、软化胶层,或者析到表面妨碍焊接。涂层要接触其他高分子材料时(发泡背衬、复合内衬),低迁移牌号最要紧。
- 耐候。增塑剂是紫外线助剂的载体,不是替代品。标称户外五年的篷布,要有与颜料匹配的受阻胺与紫外线吸收剂体系,同时增塑剂挥发要低,助剂才留得住。
- 低温。冷弯由用量和增塑剂种类共同决定。同等 phr 下 DOTP 比 DOP 更能保住柔韧,所以寒区卡车篷布常点名用它。
按颜色定色度:APHA 到底卡在哪
色度是唯一一项由成品颜色、而不是配方来决定要求的指标。我们的三个 DOTP 牌号只在色度上限和体积电阻率上不同;含量、酸值、水分、闪点限值三档一致。
| 牌号 | 色度 | 体积电阻率 | 适用场景 |
|---|---|---|---|
| 优等品 | ≤150 APHA | ≥2×10¹² Ω·cm | 白色、银色、浅色系,泛黄一眼能看出来的制品 |
| 一等品 | ≤230 APHA | ≥2×10¹² Ω·cm | 中蓝、中绿、灰色、米色,允许轻微偏暖 |
| 合格品 | ≤450 APHA | ≥2×10¹¹ Ω·cm | 黑色、深棕、深绿,炭黑或氧化铁把底色盖住 |
篷布不看体积电阻率:它不做绝缘件,也没有客户测这一项。所以做深色货时,合格品是一个实打实的降本选项,前提是确认它没有改变别的什么。牌号之间只有色度和电阻率两项差异,深色线用合格品,挥发、酸值、水分限值仍然一样。订单中途换牌号,跳不过首件焊缝和冷弯测试,因为颜色更深的批次,仍可能让浅色填料的配方整体偏色。
便宜的增塑剂,最后都在焊缝上现形
篷布出问题,接缝远多于布面中间。高周波焊接和热风焊接都靠界面上的 PVC 熔合;任何降低可熔 PVC 比例、或在两个面之间夹一层膜的因素,都会直接吃掉剥离强度。
弱焊大多出在增塑剂上,无非三条。加超了,可熔合的 PVC 被稀释,焊缝剥离后表面还很光亮。表面析出,常见于批次存放温度过高或相容性偏弱的增塑剂,会在界面上留一层看不见的膜,熔合不上。烘箱塑化不足,涂层看着干、其实没熟透,靠调焊接参数救不回来。
焊生产批,不焊实验室小样,并把剥离强度与增塑剂批号记在一起。焊缝失效时,先查用量和塑化度,再动焊机参数。卡车篷布还多一条:侧帘卷起时是冷的,配方必须在同一批上同时通过冷弯和焊缝剥离。这两者的平衡怎么选牌号,见薄膜与片材用 DOTP 产品页。
低温柔韧与其余性能的取舍
每多一个 phr 增塑剂,就买到一分低温柔韧,同时在别处付一笔账。这笔账的代价是撕裂强度下降、抗粘连变差、迁移增加。卡车篷布要在冷天搬运、折叠、拖动,整个设计难题就是这笔账怎么算。
顺序是:先定冷弯目标,再往上加用量直到带余量通过,然后回头查撕裂和抗粘连。要求 −25 °C 的篷布,就该在 −25 °C 恒温后通过冷弯,而不是 −20 °C。如果只有加到撕裂不合格才能通过冷弯,答案通常是换增塑剂组合或换更高分子量的树脂,而不是继续加 DOTP。
到货检验与首件测试
DOTP 到货分两段查:先拿 COA 对批次,再拿料对自己的工艺。第一段二十分钟能做完,第二段决定这批料能不能进罐。
- 对单据。COA 批号、桶或罐箱标签、净重、订单数量,四项对得上才卸货。
- 上下取样。水和重组分往下沉;混匀后留 500 mL 左右,标注批号。
- 比五项 COA。含量 ≥98%、色度对牌号上限、酸值 ≤0.035 mg KOH/g、水分 ≤0.1%、闪点 ≥210 °C。
- 测糊料黏度。配料时测一次,24 小时后再测一次;比上一批稠得快,你的涂层克重就会变。
- 测烘箱失重。称一片膜,在你自己的塑化温度下烘,与上一批的失重比较。
- 焊一条再拉。用试配涂层做接缝,记剥离强度;在服务温度下重做冷弯。
成品布的验收项,通常客户已经点名:拉伸强度按 EN ISO 1421,撕裂强度按 EN ISO 4674,耐静水压按 EN 20811,冷弯或脆化按 ASTM D746,再加涂层与基布的剥离强度。色度要在成品上读,不能在纯增塑剂上读,因为颜料和填料会把最终颜色带偏。
篷布线怎么采购 DOTP
选 PVC 篷布增塑剂,牌号跟着颜色走,包装跟着储罐走,批量跟着涂覆批次走。经常换色的篷布线,备两个牌号比只备一个牌号再加一道调色工序更省事。
- 牌号。白色浅色用优等品,中间色用一等品,黑色和深土色用合格品。完整牌号数据在 DOTP 产品页与合格品 DOTP 页。
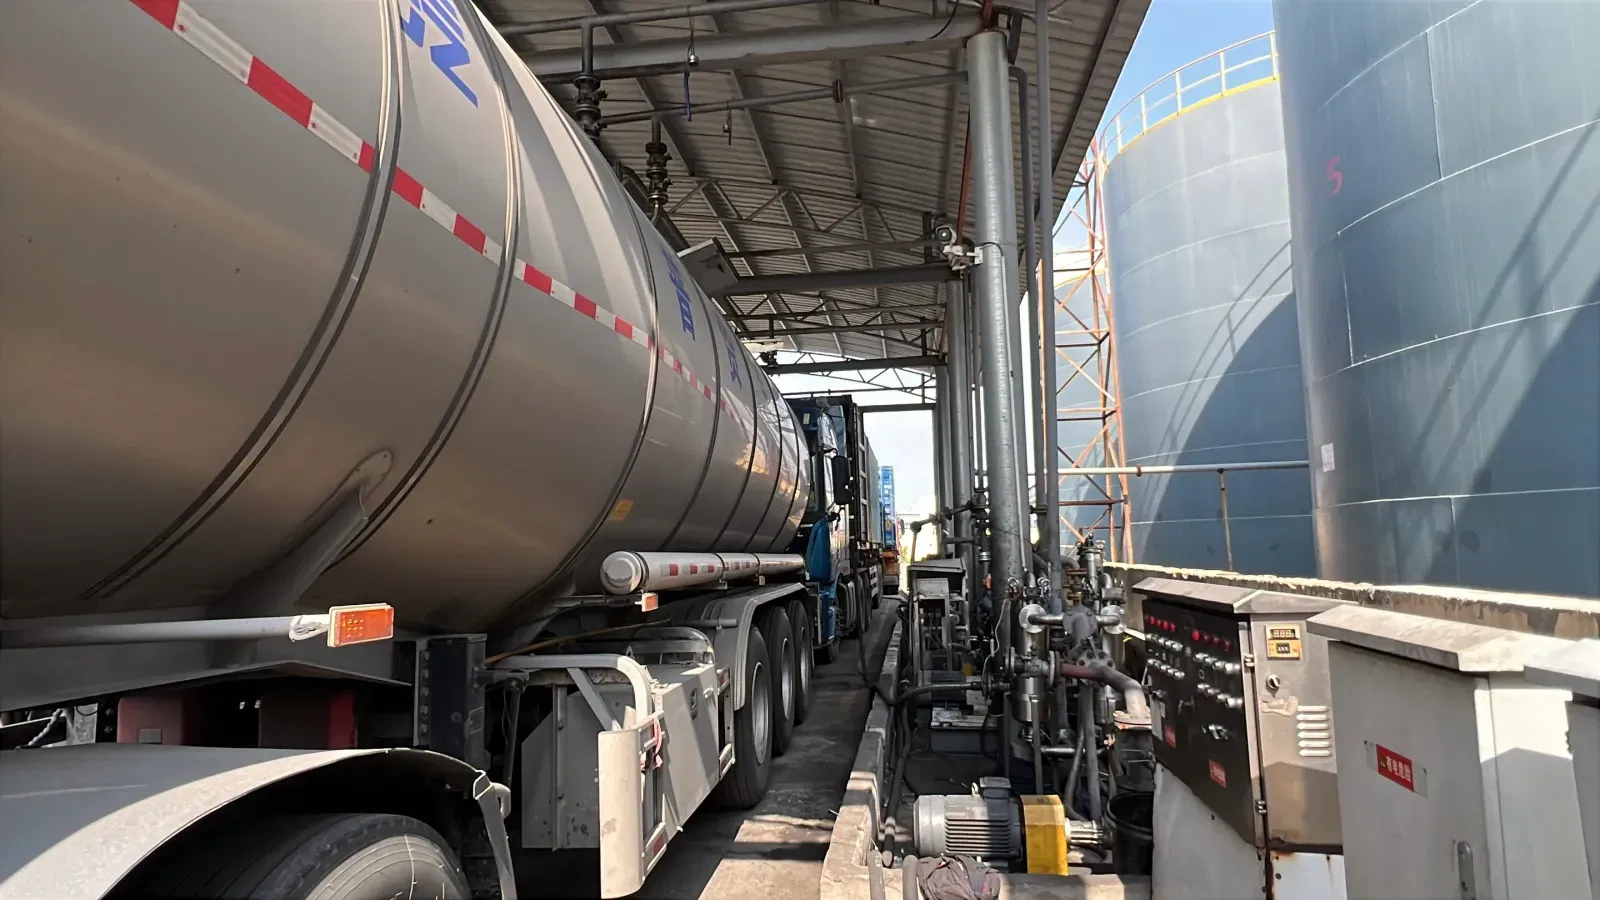
- 包装。DOTP 集装袋或 ISO 罐 23 吨,IBC 20 吨,铁桶 16 吨。每天排产的涂覆厂多用集装袋;罐容有限的厂用 IBC 和铁桶。
- 批量。现场至少留两个生产批,出现色度或黏度漂移时能追,不用停线。
- 文件。批次 COA、留样,以及目标市场要求的迁移或食品接触声明。用于饮水储存的篷布,文件集和卡车篷布不是一套。
从 DOP 或 DINP 配方转过来,先按多加 2–5 phr DOTP 试,冷弯与焊缝剥离都过了再放行配方。换算方法见phr 用量参考表。
常见问题
PVC 篷布用什么增塑剂?
绝大多数 PVC 篷布用通用型邻苯或对苯类增塑剂:DOTP、DINP 或 DOP。出口市场通常选 DOTP,因为它是非邻苯的对苯二甲酸酯,挥发比 DOP 低。用量一般按涂层克重与使用温度落在 45–70 phr 之间。
PVC 篷布涂层里加多少增塑剂?
糊树脂面层通常 50–65 phr,压延覆盖胶 40–60 phr,发泡层或要求手感很软的层可到 70 phr。这些是行业常见区间,不是规格承诺:具体数字要在你自己的产线上用硬度、冷弯和焊缝剥离定下来。
DOTP 能用在卡车侧帘上吗?
可以。卡车篷布要求低温柔韧,因为侧帘在低温下仍要卷曲、抖动。同等用量下 DOTP 的低温弯折优于 DOP;多数卡车篷布配方落在 45–60 phr,具体值由客户要求的冷弯测试确定。
增塑剂会影响高周波焊接吗?
会。焊接强度取决于焊缝处有多少可熔合的 PVC。增塑剂过量会稀释可焊部分,表面析出则会在界面上留一层膜,直接妨碍熔合。剥离测试要取生产批,不要只测实验室小样,卷材存放也要避开高温。
黑色篷布该用哪个 DOTP 牌号?
黑色或深棕色制品,色度到 450 APHA 通常看不出来,合格品是合理的降本选项。三个牌号之间只有色度与体积电阻率两项不同,挥发、酸值、水分、闪点限值一致;切换前仍要索要批次 COA,并在自己的配方上验证迁移。
DOTP 到货后、卸货前怎么查?
先对 COA 批号与桶或罐箱标签、复核净重,再上下取样;把含量、色度、酸值、水分、闪点与 COA 逐项比对。首批还要做糊树脂黏度与 24 小时黏度漂移、烘箱挥发和焊缝剥离。
篷布线要定 DOTP 牌号?
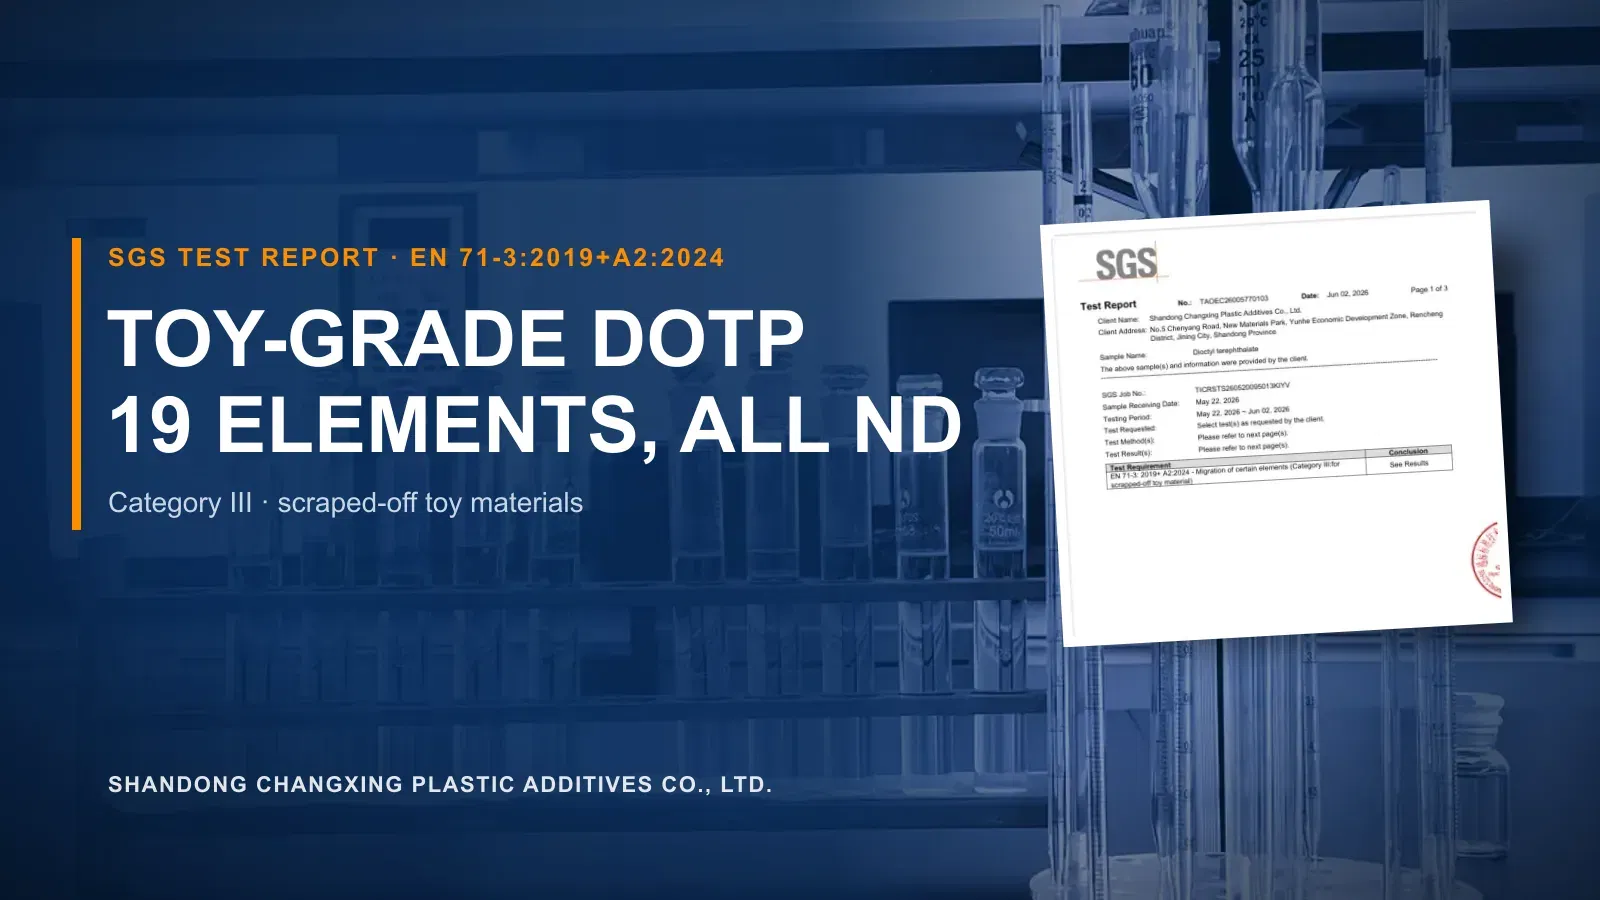
把篷布类型、涂层克重、颜色和冷弯目标发给我们。山东长兴塑料助剂股份有限公司是 ISO 9001 / 14001 / 45001 / 50001 认证制造商,供应优等品、一等品与合格品 DOTP,随货批次 COA、留样,SGS 报告在档。
索取篷布用 DOTP 报价- ✓ 三档色度:≤150 / ≤230 / ≤450 APHA,含量、酸值、水分、闪点限值一致
- ✓ 优等品与一等品体积电阻率 ≥2×10¹² Ω·cm,合格品 ≥2×10¹¹ Ω·cm
- ✓ 集装袋或 ISO 罐 23 吨、IBC 20 吨、铁桶 16 吨
- ✓ 批次 COA、留样与首件测试支持
- ✓ 增塑剂年产能全部建成后 23 万吨